Что включает контроль герметичности сварных соединений?
Контроль герметичности сварных соединений представляет собой комплекс мероприятий, направленных на выявление сквозных каналов, неплотностей и других несплошностей, через которые могут проходить жидкость, газ, воздух, пары или иные рабочие среды. Методика проведения выбирается с учетом назначения конструкции, материала, толщины металла, типа сварного шва, расчетного давления, условий эксплуатации и требований нормативной документации. В зависимости от поставленной задачи применяются визуальный контроль, капиллярный метод, вакуумный способ, пневматические испытания, гидравлические испытания, течеискание и другие виды лабораторного контроля.
Перед началом работ специалисты изучают техническое задание, рабочие чертежи, сведения о сварочных материалах и доступные данные о предыдущих проверках. Затем определяется зона контроля, подготавливается поверхность, проверяется исправность измерительного оборудования и испытательного оборудования. При необходимости выполняется предварительная очистка от ржавчины, окалины, масла, краски и загрязнений, способных скрыть поверхностные дефекты.
В процессе обследования могут выявляться трещины металла, непровары, поры сварного шва, шлаковые включения, подрезы и иные дефекты, влияющие на герметичность. Результаты измерений фиксируются в протоколе результатов с указанием объекта, участка, примененного метода, условий испытаний, выявленных признаков нарушения плотности и выводов о соответствии требованиям. По итогам оформляются заключение дефектоскопии или техническое заключение, которые могут использоваться при приемке работ, ремонте, техническом диагностировании и подтверждении безопасности эксплуатации. Стоимость работ рассчитывается с учетом объема обследования и составляет от 3593 руб/м².
Какими методами выявляют негерметичность сварного шва?
Выбор метода зависит от того, требуется ли обнаружить поверхностные дефекты, внутренние дефекты или именно сквозную утечку через сварное соединение. Для первичной оценки применяется визуальный контроль. Он позволяет выявить видимые трещины, поры, подрезы, наплывы, прожоги, нарушения геометрии и участки с неудовлетворительным состоянием поверхности. Однако визуальный контроль не всегда обнаруживает скрытые каналы и внутренние несплошности, поэтому при ответственном контроле дополняется инструментальными измерениями и неразрушающими методами.
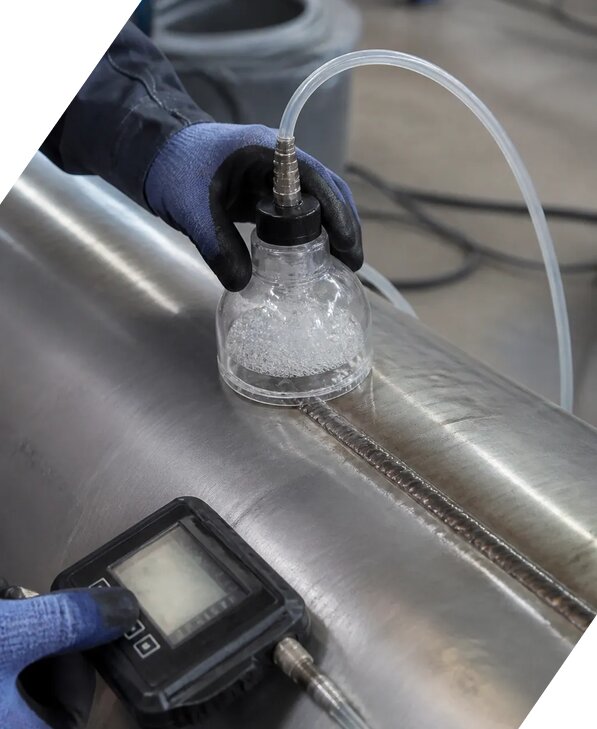
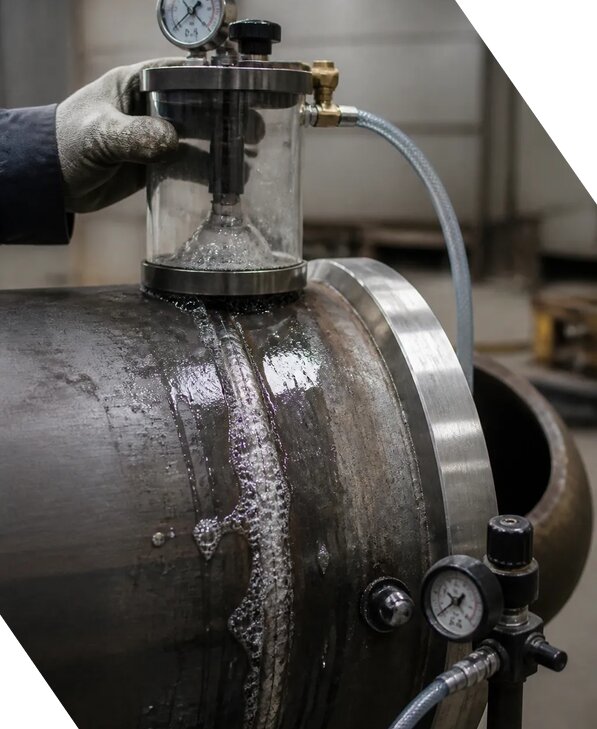
Капиллярный контроль помогает определить поверхностные и выходящие на поверхность дефекты с использованием индикаторных составов. Вакуумный метод применяется для проверки листовых конструкций, днищ, стенок резервуаров и других участков, где можно создать разрежение и зафиксировать проникновение воздуха через негерметичный участок. Пневматическое испытание проводится путем подачи воздуха или газа под заданным давлением с контролем его падения и поиском мест утечки. Гидравлический способ предусматривает заполнение конструкции жидкостью и оценку сохранения давления, а также визуальное наблюдение за появлением влаги.
Для отдельных объектов используются течеискатели, позволяющие определить интенсивность утечки и уточнить координаты дефекта. При необходимости неразрушающий контроль дополняется ультразвуковой дефектоскопией, радиографией или магнитопорошковым методом. В этом случае анализируется амплитуда сигнала, выполняется настройка дефектоскопа по контрольному образцу, определяется чувствительность контроля и оценивается погрешность измерений. Комплексный подход позволяет не только установить факт негерметичности, но и понять ее причину, глубину, протяженность и потенциальную опасность для конструкции. В Гукове работы выполняются с учетом местных условий, назначения объекта и требований действующей нормативной документации.
Как подготавливают объект к проверке герметичности сварных соединений?
Качество испытаний во многом зависит от правильной подготовки объекта. До начала работ специалисты анализируют техническое задание, проектные материалы, паспорт конструкции, сведения о рабочей среде и допустимых значениях давления. Определяются границы участка, доступность сварных соединений, необходимость временного демонтажа изоляции, наличие защитных покрытий и возможность безопасно применить испытательное оборудование. Если проверяется действующий трубопровод, емкость или технологический аппарат, отдельно согласуются меры по отключению, опорожнению, промывке, дегазации и допуску персонала.
Поверхность сварного шва очищается от загрязнений, влаги, масла, рыхлой ржавчины, окалины, старой краски и других материалов, которые могут затруднить визуальное наблюдение или снизить чувствительность контроля. При использовании капиллярного метода особенно важно обеспечить сухость и обезжиривание металла. Для вакуумного испытания проверяются ровность прилегания камеры и состояние уплотнителя. При пневматической или гидравлической проверке оценивается прочность временных заглушек, исправность арматуры, манометров, насосов, шлангов и соединительных элементов.
Перед измерениями проводится осмотр измерительного оборудования и испытательного оборудования, проверяется наличие действующей поверки, диапазон показаний и пригодность приборов для конкретной задачи. При дефектоскопии выполняется настройка дефектоскопа по контрольному образцу, устанавливаются требуемые параметры и подтверждается чувствительность контроля. Условия проведения, температура, влажность, давление и продолжительность выдержки заносятся в рабочие записи. Для сложных объектов зона контроля разбивается на участки, каждому присваивается обозначение, чтобы затем точно указать координаты дефекта. Такой порядок снижает риск пропуска негерметичных мест, помогает исключить ложные результаты и обеспечивает воспроизводимость проверки. В Ростовской области специалисты учитывают климатические условия, особенности сооружения и требования владельца объекта.
Какие дефекты сварных соединений могут привести к потере герметичности?
Негерметичность может быть вызвана как очевидным сквозным повреждением, так и совокупностью небольших дефектов, которые при эксплуатации расширяются под воздействием давления, вибрации, температуры и коррозии. Наиболее опасными считаются трещины металла, поскольку они способны быстро увеличиваться и распространяться за пределы первоначальной зоны сварки. Причиной утечки также становятся непровары, несплавления, прожоги, поры сварного шва, шлаковые включения, подрезы, кратеры и участки с недостаточным сечением металла. Часть таких нарушений относится к поверхностным дефектам и выявляется при осмотре, но некоторые внутренние дефекты обнаруживаются только специальными методами неразрушающего контроля.
Поры и цепочки пор могут формировать каналы для прохождения газа или жидкости, особенно при наличии давления. Непровар корня шва нередко становится скрытой причиной утечки, хотя внешне соединение может выглядеть удовлетворительно. Шлаковые включения и внутренние несплошности снижают прочность и создают концентрацию напряжений. Дополнительный риск возникает при коррозионном истончении, нарушении защитного покрытия, повторном нагружении или недостаточной подготовке к сварке.
Во время обследования специалист оценивает форму и размеры подозрительного участка, его расположение относительно оси шва, протяженность, глубину и характер развития. При использовании дефектоскопии анализируется амплитуда сигнала, выполняется привязка к координатам дефекта, определяется его ориентировочный тип и значимость. Инструментальные измерения могут включать контроль толщины стенки, ширины раскрытия трещины, глубины подреза и параметров сварного соединения. Окончательная оценка выполняется путем сопоставления результатов с критериями приемки, проектными значениями и нормативной документацией. По завершении оформляется техническое заключение с указанием обнаруженных нарушений, степени их влияния на герметичность и рекомендаций по ремонту, повторной проверке или дальнейшей эксплуатации.
Какие документы оформляются по результатам контроля герметичности?
По окончании проверки заказчику передается комплект документов, состав которого зависит от цели обследования, статуса объекта, выбранного метода и требований технического задания. Основным документом является протокол результатов. В нем указываются сведения об объекте, проверенном сварном соединении, дате и месте выполнения работ, примененной методике проведения, использованных приборах, параметрах испытаний, длительности выдержки, полученных показаниях и выявленных отклонениях. Если применялась дефектоскопия, дополнительно отражаются тип оборудования, параметры настройки, контрольный образец, установленная чувствительность контроля и данные о поверке приборов.
В документации фиксируется зона контроля, схема расположения проверенных швов, маркировка участков, координаты дефекта, размеры обнаруженной несплошности и характер признаков негерметичности. При необходимости к отчету прикладываются фотографии, схемы, дефектограммы, записи показаний манометров, результаты вакуумного контроля, данные течеискания и иные материалы, подтверждающие объективность проверки. Важной частью являются результаты измерений с указанием условий выполнения и возможной погрешности измерений.
По итогам анализа оформляется заключение дефектоскопии или техническое заключение. В документе указывается, выдержало ли соединение испытание, обнаружены ли поверхностные дефекты или внутренние дефекты, требуется ли ремонт, повторный контроль либо дополнительные натурные измерения. Вывод формулируется на основании нормативной документации, проектных требований и критериев приемки, а не только по визуальному впечатлению специалиста. Работы выполняет аккредитованная лаборатория ЭкспертизаРоссия, что позволяет использовать оформленные материалы при приемке сварных работ, техническом диагностировании, подготовке объекта к эксплуатации и подтверждении соответствия требованиям. Для уточнения состава документации направьте технические данные Артему Ильичу. Специалисты работают Пн-Пт 09-18 Сб-Вс вых., а актуальные условия проведения контроля действуют в сентябре 2026.